


Qingdao Kruto Plastic Machinery Co., Ltd., se nahaja v čudovitem obmorskem mestu Qingdao, provinca Shandong. Specializirani smo za proizvodnjo plastičnih proizvodnih ekstruderjev in pomožne opreme. Z več kot 20 -letnimi izkušnjami na področju proizvodnje plastičnih strojev, pa tudi z resnim odnosom do kupcev in odgovorno miselnostjo, absorbiramo oblikovalske koncepte evropskih strokovnjakov in na stotine eksperimentalnih podatkov, da ustvarimo učinkovite enojne - vijačne ekstruderje.
Zakaj izbrati nas
Bogate izkušnje
Naše podjetje je že več kot 20 let v industriji plastičnih ekstruderjev. Nabrali smo bogate izkušnje in nenehno optimizirajo lastno tehnologijo in opremo.
Široka trg
Naši izdelki niso samo priljubljeni na Kitajskem, ampak se prodajajo tudi na desetine držav v tujini, podjetja, s katerimi sodelujemo, pa so po vsem svetu.
Visokokakovostni izdelki
Naši izdelki bodo opravili več pregledov izdelkov, preden bodo poslan, da bi zagotovili kakovost izdelka. In za svoje stranke imamo 100 -odstotno odgovornost za zagotavljanje kakovosti in odgovorni bomo za kakršne koli težave s kakovostjo.
Odlična storitev
Vsak dan imamo spletno storitev za stranke, da odgovorimo na vaša vprašanja o izdelku, obravnavamo pritožbo s strankami in rešimo težave za stranke. Naša storitev za stranke bo nadaljevala tudi pri uporabi izdelkov.
Stroj za ekstruziranje cevi za jakne je ključnega pomena pri proizvodnji, ki predstavlja globoko presečišče inženirske natančnosti in polimerne znanosti. Postopek vključuje preoblikovanje polivinil klorida (PVC) iz njegovega surovega stanja v vsestranski in trpežen material, ki se pogosto uporablja v različnih panogah. To transformacijo pretežno olajšajo ekstruder stroji in specializirana oprema, zasnovana tako, da se tali, oblikuje in oblikuje PVC v cevi različnih premerov in debeline. Prefinjenost teh strojev v kombinaciji z napredkom v tehnologiji ekstruzije se je znatno povečala od aplikacij PVC cevi, ki je razširila svojo uporabnost iz preprostih vodovodnih rešitev na zapletene infrastrukturne projekte.
Sestava stroja za ekstrudiranje cevi za jakne
Ekstruder
Ekstruder je osrednja oprema celotne linije in je odgovoren za ogrevanje in taljenje plastične surovine in iztiskanje skozi glavo matrice v želeno obliko cevi. Ekstruder je običajno sestavljen iz vijaka, ogrevalnega območja, hladilnega območja, motorja in krmilnega sistema. Vijak je odgovoren za ogrevanje in potiskanje plastičnih peletov, da se stopi in tvori enakomeren staljeni material.
Die Head
Glava matrice je komponenta, ki oblikuje staljeni plastični material v določen križ - sekcijsko obliko. Njegova zasnova in konstrukcija določata obliko in velikost končne cevi. Glava matrice je običajno sestavljena iz večkratnih lukenj ekstrudiranja, skozi katere je iztisnjena staljena plastika, da tvori začetno obliko cevi.
Hladilni sistem
Hladilni sistem se uporablja za hitro ohladitev in odpravljanje ekstrudirane staljene plastike, da ohrani želeno obliko in velikost. Hladilni sistemi lahko vključujejo komponente, kot so vodni tuši, pihali na hladnem zraku in hladilni valji, da se zagotovi, da se cev hitro ohladi in po ekstrudiranju ostane stabilen.
Haul - OFF OFF OPREMA
Haul - Off Off Oprema se uporablja za vlečenje ekstrudirane cevi za jakno iz glave matrice in za nadzor nad hitrostjo izklopa cevi -, da se zagotovi skladna velikost in videz. Haul - Off Off Office Off običajno uporablja pasove, trakove ali pnevmatike, da zagotovi dosledno oprijem.
Oprema za rezanje
Rezalna oprema se uporablja za rezanje ekstrudirane cevi za jakno na zahtevano dolžino. Rezanje je mogoče storiti z noži, žagami itd., Da se zagotovi, da je vsaka cev natančna dolžina.
Oprema za vijuganje
Za proizvodnjo dolgih cevi za suknjičem se vijugava oprema uporablja za navijanje ekstrudiranih cevi v tuljave za enostaven prevoz in shranjevanje.
Kontrolni sistem
Celotna proizvodna linija zahteva natančen krmilni sistem za spremljanje in prilagoditev delovanja ekstruderja, matrice, hladilnega sistema, vleke - izklopljene opreme in drugih komponent. Sodobni krmilni sistemi pogosto vključujejo avtomatizacijo in pridobivanje podatkov za optimizacijo postopka in zagotavljanje kakovosti izdelka.
Glavni koraki v stroju za ekstruziranje cevi za jakne
Materialno taljenje
Surovine, ki vključujejo pelete, prah ali zrnca, bodo naložene v kovček. Po tem se bodo materiali dovajali v ogrevano komoro, znano kot ekstruder. Materiali se bodo med premikanjem skozi ekstruder stopili. Ekstruderji bodo imeli dva ali en vrteči se vijak.
Materialna filtracija
Po topinju gradiva se bo začel postopek filtracije. Stopni material bo tekel iz košarice skozi krmno grlo do vrtečega vijaka, ki deluje znotraj ekstruzijskega stroja. Vijak za vrtenje deluje v vodoravnem sodu, znotraj tega sode pa bo stopljeni material filtriran, da dobimo enakomerno konsistenco.
Velikost staljenega materiala
Lastnosti plastičnega materiala se bodo razlikovale glede na surovine, uporabljene v postopku. Vendar bodo vse surovine obdelane s toploto. Materiali bodo izpostavljeni skrajni vročini pri določeni temperaturi. Temperaturna raven se bo razlikovala glede na surovino. Med zaključkom postopka bo staljena plastika potisnjena z odprtino, ki se imenuje matrica. Omogočil bo oblikovanje materiala do končnega izdelka.
Postopek obdelave
V tem koraku bo matrica - reza za profile zasnovana tako, da ima enakomeren in nemoten tok iz cilindričnega profila ekstruderja v zadnjo obliko profila. Omeniti velja, da je v plastičnem toku ključna doslednost, da dobite zanesljive in visoko - kakovostne izdelke.
Materialno hlajenje
Plastika bo ekstrudirana iz matrice, nato pa jo bo dovajala na pas za hlajenje. Trnik se imenuje tekoči trak. Po tem koraku bo končni izdelek ohlajen z vodo ali zrakom. Omeniti velja, da bo postopek podoben injekcijskemu oblikovanju. Toda razlika je v tem, da bo stopljena plastika prisilila z matrico. Toda pri oblikovanju injiciranja bo postopek šel skozi kalup.
Načini za nadgradnjo stroja za ekstruziranje cevi za jakno
Vsak obrabljeni ali stari deli v vašem ekstruderju prispevajo k temu, da se razgradi in neskladno deluje. To pa lahko povzroči zaustavitve za vzdrževanje, izklop izdelka in zamude dostave. Zato je zamenjava starih ekstrudernih delov zanesljiv način nadgradnje vašega plastičnega ekstrudernega stroja in zagotoviti zanesljivo delovanje, ne da bi izčrpali vaš proračun. Zamenjava menjalnika ali elektronskega krmiljenja in vijaka ali sode lahko dodate desetletje ali več življenja vašemu obstoječemu ekstruderju. Ker so ekstruderji modularni sistemi, ki lahko delujejo z različnimi komponentami, zagotovo obstaja izbira, ki ustreza vašim posebnim potrebam.
Kadar podjetje doživlja rast in je potrebno povečanje proizvodne proizvodnje, bi moralo biti glavno upoštevanje določitve "ozkih grl" njihove trenutne proizvodne linije ekstruzije. Stroji za ekstrudiranje cevi za jakne so sestavljeni iz več strojev, ki delujejo v tandemu, in ni redko, da je ekstruder stroj ozko grlo. To pomeni, da lahko vsi drugi nadgradi in na nižji točki in stroji v proizvodni liniji (podajalnik, hladilnik, inšpekcijska oprema, rezalnik, rezalnik, coiler itd.) Delujejo z večjo hitrostjo, vendar so omejeni na nižjo hitrost zaradi nižje zmogljivosti ekstruderji. V tem primeru lahko najdete odlično priložnost in donosnost naložbe pri izboljšanju zmogljivosti strojev ekstruder, tako da lahko uporabite polni potencial proizvodne linije. In glede na vaš poseben primer in potrebe bi lahko izboljšanje zmogljivosti ekstruderja pomenilo nekaj tako majhnega, kot je nadgradnja na nov vijak in sod ali ekstruzijsko glavo, na tako veliko, kot je namestitev povsem novega plastičnega ekstruzijskega stroja.
V mnogih primerih lahko samo nadgradnja vaše ekstruzijske glave ponudi želene rezultate. En primer je nadgradnja na multi - ekstruzijska glava plasti. Ta tehnologija omogoča uporabo odpadkov, recikliranih in izklopa spekcijskih surovin za proizvodnjo do 80% plastične cevi in uporabo dražjih deviških surovin samo za 20% cevi plastike na zunanjih plasteh. To ponuja velike prednosti in ima veliko smisla v smislu donosnosti naložbe. Nadgradnja ekstruzijske glave je naložba z nizkimi kapitalskimi zahtevami in hitrim časom preobrata. In rezultati vključujejo tako gospodarsko kot okoljsko učinkovitost, kar je prav tisto, za kar se za sabo veliko podjetij.
Če postanejo bolj povezani in digitalizirani, ponuja številne prednosti za današnje proizvajalce plastike. Pogosto, ko vam ni treba spremeniti operativnih značilnosti naprave, vendar morate izkoristiti pametne tehnologije, je dobra možnost, da se vključite ali naknadno vgradite pametne PLC na obstoječi stroj. Tako lahko imate sodobnejše kontrole na svojem obstoječem stroju, resnično - spremljanje časovnega delovanja, možnosti daljinskega upravljanja ali možnosti napredne povezave. Ti PLC -ji lahko delujejo samostojno ali v tandemu s PLC vašega stroja in zagotavljajo odličen način za posodobitev operacij, ne da bi potrebovali visoke naložbe.
S tveganjem, da bi zveneli, kot da bi navajali očitno, je najbolj preprost način nadgradnje ekstruderja v celoti nadomestiti. Ni tako očitno, da lahko naložba z nakupom pravega novega ekstruderja praktično plača zase in vam močno pomaga izboljšati celotno učinkovitost opreme (OEE) v vseh metrikah. Nov ekstruder je lahko hiter, delo brez zaustavitve ali dolgih prehodov ali nastavitvenih časov in proizvede minimalno količino izklopljenih specifikacij ali odpadnih materialov. Poleg tega lahko ponuja odlične možnosti prihrankov materiala z več - ekstruzijo plasti. Poleg tega lahko poleg izpolnjevanja trenutnih zahtev vlaganje v nov ekstruder lahko prihodnost tudi - dokaže, da bo vaša proizvodnja v prihodnjih desetletjih.
Izbira pravega stroja za ekstrudiranje cevi za vaš projekt
Združljivost materiala
Raznolikost materialov, ki jih obdeluje ekstruzijski stroj, mora biti združljiva z njim - ne glede na to, ali gre za običajne plastike, kot sta PVC ali HDPE; ali več trajnostnih možnosti, na primer biološko razgradljive polimere ali tiste z reciklirano vsebnostjo. Ta odnos vpliva na učinkovitost postopka iztiskanja v izdelke.
Proizvodna zmogljivost
Ekstruzijska črta se mora ujemati z velikostjo in zmogljivostjo glede na količino, ki jo zahteva vaš projekt. Visoke - Končne vrstice ponujajo večjo natančnost, ki lahko prenese večje količine, ne da bi pri tem žrtvovali kakovost, ki je potrebna za veliko - lestvice.


Prilagodljivost procesa
Pazite na funkcije prilagodljivosti pri nakupu sistema ekstruderja; To vključuje sposobnost spreminjanja med različnimi velikostmi cevi ali materiali v kratkih obdobjih, s čimer omogoča proizvajalcem, da se hitro odzovejo na potrebe trga in prilagojena naročila.
Energetska učinkovitost
Poraba energije predstavlja znaten odstotek operativnih stroškov, zato je treba prihraniti energijo, kadar je to mogoče. Sodobni ekstruderji so zasnovani s funkcijami varčevanja z energijo, ki ne le pomagajo zmanjšati teh stroškov, ampak tudi prispevajo k izdelavi proizvodnih procesov Eco - prijazne.
Trajnost in vzdrževanje
Običajno so linije za ekstruziranje zgornjega območja zgrajene močnejše, tako da trajajo daljše, poleg tega pa potrebujejo manj vzdrževanja. Vlaganje v kakovostne stroje lahko sčasoma prinese znatne prihranke z zmanjšanimi okvarami in popravili, etcetera.
Tehnična podpora in usposabljanje
Po prodajni storitvi je bistvenega pomena, zlasti pri obravnavi prefinjenih modelov, kot so visoki - končniki, ki se uporabljajo v obsežnih operacijah, kot je proizvodnja cevi; Zato zagotovite razpoložljivost zanesljive podpore po prodaji, ki lahko vključujejo zagotavljanje dodatnih spretnosti med treningi med drugimi.

Kako očistiti stroj za ekstruziranje cevi
Kako pravilno očistiti
1. non - način čiščenja
O: Uporaba metode čiščenja "smole"
Na splošno se uporablja v novi opremi ekstruderja po določenem časovnem obdobju, zaradi dela materiala, ki ostane v vijaku ali sodu nad lepilom, je hitrost ekstrudiranja materiala počasna in barva barvne raznolikosti je velika. Običajna metoda je zamenjava post - proizvodni material ali degradiran material, previdno očistite vijak, sod, glavo in umreti, ne da bi poškodovali vijak. Z uporabo metode kemičnega čiščenja se aktivne komponente izdelka aktivirajo pri določeni temperaturi, da odstranijo ta onesnaževala z razgradnjo strukture visokih molekul in molekul pigmenta v opremi. Prav tako ima dober učinek čiščenja za nekatere položaje "mrtvega kota".
B: Uporaba metode čiščenja "non - materiala"
V dejanskem postopku proizvodnje je tudi splošno sprejeto uporabljati materiale z določenim trenjem in jih je enostavno zdrobiti, kot so riž, koruza, žaga, toaletni papir ali časopis itd. Za čiščenje vijaka. Ko se ekstruder segreje na normalno ekstrudicijsko temperaturo, se trenje, ki ga ustvarijo te snovi med vijakom in sodom, uporabi za odstranjevanje smole, pritrjene na površino vijaka in sod. Vendar je treba opozoriti, da je treba po čiščenju s to metodo odpreti vijak in sod, da preverite stanje čiščenja. V normalnih okoliščinah je treba stroj znova očistiti z materialom za čiščenje smole pred proizvodnjo formalnih izdelkov.
2. sprejeli primerno ogrevanje - napravo
Uporaba pečenja ognja ali ognja za odstranjevanje plastike, pritrjene na vijaku, je najpogostejša in učinkovita metoda pri obdelavi plastike, vendar za čiščenje vijaka ne smemo uporabljati acetilenskega plamena. Temperatura acetilenskega plamena lahko doseže 3000 stopinj. Čiščenje vijaka z acetilenskim plamenom ne bo samo uničilo kovinskih značilnosti vijaka, ampak tudi pomembno vplivalo na mehansko toleranco vijaka. Vendar je z gorenjem enostavno izdelati črne lise.
3. Sprejel primerno metodo čistega
Prvi korak za čiščenje ekstruderja je zapiranje izlivalnega pristanišča na dnu konja; Glede na različni postopek ekstrudiranja mora čiščenje uresničiti ena oseba: upravljavec opazuje hitrost vijaka in navor z nadzorne plošče in ekstruzijski tlak, da zagotovi, da sistemski tlak ni previsok. Najprej ne odstranite glave matrice za čiščenje. Ko se ekstrudat popolnoma pretvori iz predelave smole v čistilno smolo, stroj takoj ustavite in odstranite glavo in nato pojdite, da ostane čistilna smola izteče. Nato zmanjšajte hitrost vijaka na 15-25r / min in nadaljujte s to hitrostjo, dokler se talino pretaka na sprednjem koncu matrice.
Kako pravilno čistiti sod
1. Pri pripravi sodčka za čiščenje je temperatura sode nastavljena tudi na 200 stopinj.
2. Privijte okroglo jekleno krtačo v vrtalno cev in ga uporabite kot čistilno orodje na električnem vrtanju. Nato jekleno krtačo zavijte z bakreno žično mrežo.
3. Preden vstavite čistilno orodje v sod, v sod potresemo nekaj stearinske kisline ali potresemo stearinsko kislino na bakreno žično mrežo čistilnega orodja;
4. Ko bakrena žična mreža vstopi v sod, začne električni vrtalnik, da ga zasuka, in umetno se premika naprej in nazaj, dokler gibanje ne postane nobeno odpornost;
5. Po odstranitvi bakrene žične mreže iz sode, uporabite snop bombažne krpe, da v sodu obrišete naprej in nazaj, da odstranite čistilno smolo ali ostanke maščobne kisline. Po več takšnih brisanju naprej in nazaj je čiščenje sode narejeno. Temeljito očiščeni vijak in sod sta pripravljena za sestavljanje za naslednjo proizvodnjo.
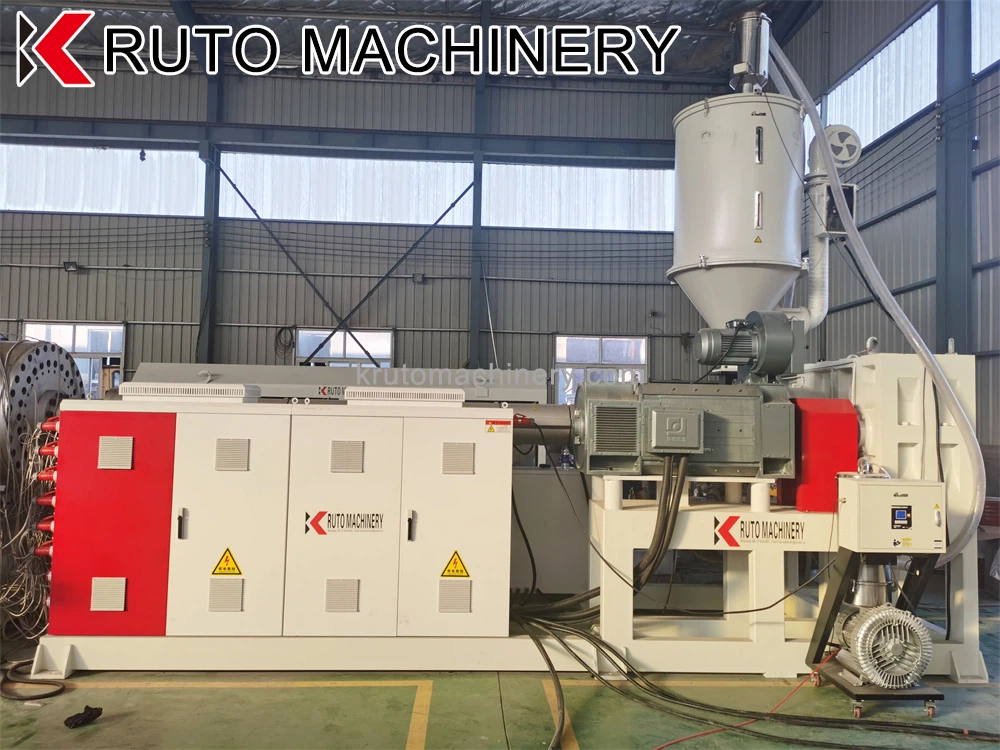
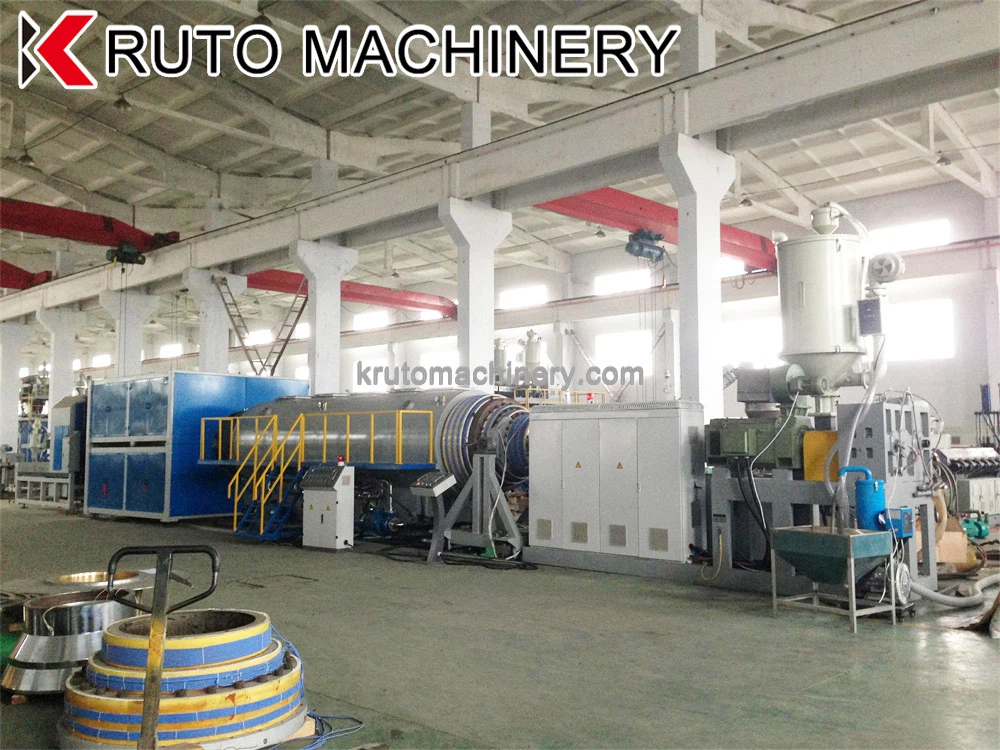
Naša tovarna
Naša tovarna je strateško nameščena, le 30 minut stran od letališča in pristanišča.


Ultimate Guide Guide to Succh Extresion Machine
V: Kakšna je uporaba stroja za ekstrudiranje cevi za jakne?
V: Kakšne so prednosti uporabe stroja za ekstruziranje cevi za jakno?
V: Kakšen je postopek ekstruzijskega stroja za izvlečenje cevi?
V: Kako očistiti stroj za ekstrudiranje cevi?
V: Katere so kritične komponente stroja za ekstruziranje cevi za jakno?
V: Kakšne so nastajajoče tehnologije v stroju za ekstrudiranje cevi za jakne?
V: Zakaj je tok gostitelja nestabilen?
V: Zakaj je temperaturni dvig glavnega motorja previsok?
V: Nestabilen tlak glave stroja
V: Zakaj je tlak olja vedno nizek?
Kot eden izmed najbolj profesionalnih proizvajalcev in dobaviteljev strojev za ekstrudiranje jakne na Kitajskem nas predstavljajo kakovostni izdelki in dobra storitev. Bodite prepričani, da kupujete prilagojen stroj za ekstruziranje cevi za cevi po konkurenčni ceni iz naše tovarne.