

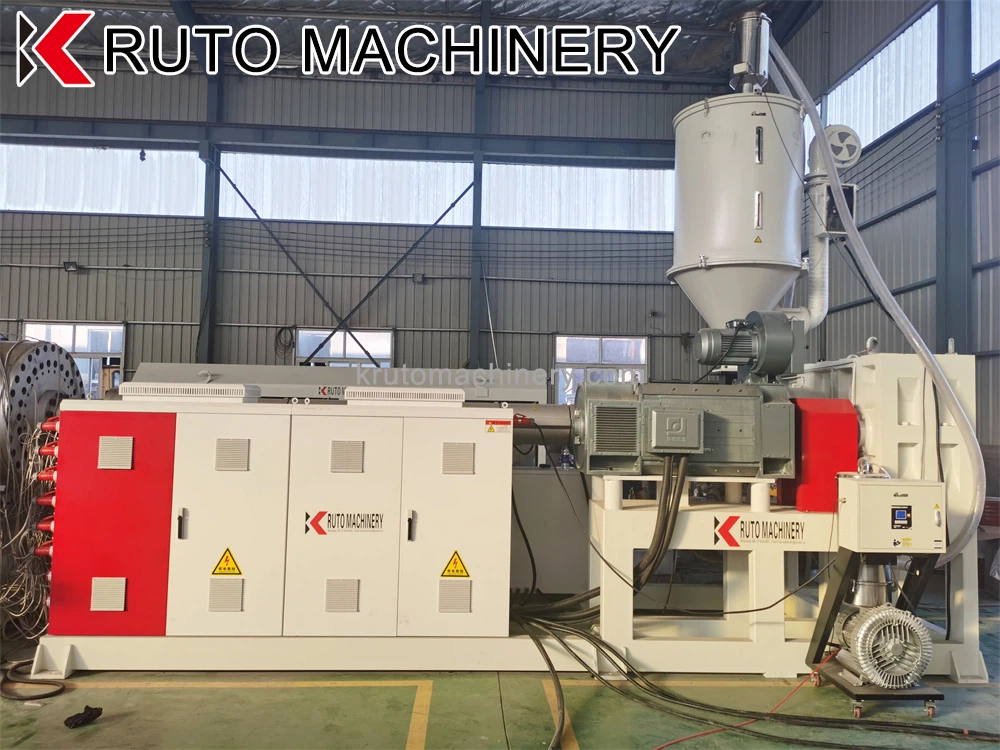
Linija iztisne vijugaste cevi za votle stene


Qingdao Kruto Plastic Machinery Co., Ltd., se nahaja v čudovitem obmorskem mestu Qingdao, provinca Shandong. Specializirani smo za proizvodnjo proizvodnih proizvodnih ekstruderjev in pomožne opreme. Z več kot 20 -letnimi izkušnjami na področju proizvodnje plastičnih strojev, pa tudi z resnim odnosom do kupcev in odgovorno miselnostjo, absorbiramo oblikovalske koncepte evropskih strokovnjakov in stotine eksperimentalnih podatkov, da ustvarimo učinkovit en sam - vijačni ekstruder.
Zakaj izbrati nas
Bogate izkušnje
Naše podjetje je že več kot 20 let v industriji plastičnih ekstruderjev, nabralo bogate izkušnje in nenehno optimizira lastno tehnologijo in opremo.
Široka trg
Naši izdelki niso samo priljubljeni na Kitajskem, ampak se prodajajo tudi v več kot ducat držav v tujini, podjetja, s katerimi sodelujemo, pa so po vsem svetu.
Visokokakovostni izdelki
Naši izdelki bodo opravili več pregledov izdelkov, preden bodo poslan, da bi zagotovili kakovost izdelka. In za svoje stranke imamo 100 -odstotno odgovornost za zagotavljanje kakovosti in odgovorni bomo za kakršne koli težave s kakovostjo.
Odlična storitev
Vsak dan imamo spletno storitev za stranke, da odgovorimo na vaša vprašanja o izdelku, obravnavamo pritožbo s strankami in rešimo težave za stranke. Naša storitev za stranke bo nadaljevala tudi pri uporabi izdelkov.
Proizvodna linija, zasnovana z napredno tehnologijo, je predvsem za proizvodnjo velikih - premera votle stenske navijalne cevi. Linija proizvodnje cevi za votle stene ima edinstveno obliko oblike. Tako ima visoko togost obroča in trdnost z visokim udarcem ter ima značilnosti kakovosti svetlobe, enostavne konstrukcije, enostavne namestitve, odpornosti na zunanji tlak in tako naprej. Življenjska doba cevi je več kot 50 let. To je nadomestni produkt cementne cevi, cevi iz litega železa in keramične cevi. Ima široko možnost uporabe in tržni potencial.
Prednosti linije za iztiskanje cevi za votle stene
Visoka učinkovitost proizvodnje
Ena najpomembnejših prednosti linije za iztiskanje cevi za vodne stene je njegova visoka učinkovitost proizvodnje. Stroji so zasnovani z naprednimi funkcijami, ki omogočajo neprekinjeno in neprekinjeno delovanje, kar vodi do povečane proizvodnje. Visok - postopek ekstrudiranja hitrosti, skupaj z zmožnostjo strojev za obvladovanje velikih količin materiala, zagotavlja, da se lahko v kratkem obdobju proizvede veliko število cevi. Ta učinkovitost je ključnega pomena za podjetja, ki morajo izpolniti stroge roke in veliko povpraševanje po svojih izdelkih.
Natančnost in nadzor kakovosti
Linija za iztiskanje cevi za vijuganje votlih stene je opremljena s prefinjenimi krmilnimi sistemi, ki zagotavljajo natančnost v proizvodnem procesu. Stroji lahko natančno nadzirajo temperaturo, tlak in hitrost ekstruzije, kar neposredno vpliva na kakovost proizvedenih cevi. Vzdržuje se konsistentnost debeline, premera in dolžine cevi, kar vodi do enotnega izdelka, ki ustreza industrijskim standardom. Stroji vključujejo tudi funkcije, ki omogočajo resnično - spremljanje in prilagoditve, kar zagotavlja, da se kakršna koli odstopanja od nastavljenih parametrov takoj popravijo.
Vsestranskost pri obdelavi materiala
Vsestranskost linije za iztiskanje cevi iz votle stene je še ena pomembna prednost. Lahko obdeluje široko paleto termoplastičnih materialov, vključno s PVC, HDPE, PP in drugimi. Ta vsestranskost omogoča proizvajalcem, da proizvajajo cevi za različne aplikacije brez potrebe po dodatnih strojih ali opremi. Poleg tega je mogoče stroje konfigurirati tako, da proizvajajo cevi različnih velikosti in oblik, ki skrbijo za različne potrebe in preference strank.
Energetska učinkovitost in prihranki stroškov
Linija ekstrudiranja cevi za vijuganje votlih stene je zasnovana z energijsko učinkovitostjo. Stroji porabijo manj energije v primerjavi s tradicionalnimi ekstruzijskimi sistemi, kar vodi do znatnih prihrankov stroškov za podjetja. Energy - shranjevalne funkcije vključujejo visoke - motorje učinkovitosti, optimizirane ogrevalne sisteme in inteligentne algoritme krmiljenja, ki zmanjšujejo porabo energije. Sčasoma lahko ti prihranki nadomestijo začetno naložbo v stroje in prispevajo k splošni dobičkonosnosti podjetja.
Nizko vzdrževanje in trajnost
Linija ekstrudiranja cevi iz votle stene je zgrajena z visokimi - komponentami in materiali kakovosti, ki zagotavljajo njegovo trajnost in dolgo življenjsko dobo. Stroji so zasnovani tako, da z minimalno obrabo zdrži strogost neprekinjenega delovanja. Redno vzdrževanje je mogoče izvesti z lahkoto, zahvaljujoč uporabniku - prijazen dizajn in dostopnost komponent strojev. Ta zahteva za nizko vzdrževanje ne samo zmanjšuje operativne stroške, ampak tudi zmanjšuje izpad, kar zagotavlja, da se urniki proizvodnje ne bodo motili.
Okolju prijazen
Linija za iztiskanje cevi iz votle stene je okolju prijazna možnost za proizvodnjo cevi. Stroji delujejo z minimalnim nastajanjem odpadkov, odpadki, ki nastanejo med ekstruzijskim postopkom, pa je mogoče reciklirati in ponovno uporabiti. Ta zaprti sistem - zanke zmanjšuje okoljski vpliv proizvodnje plastičnih cevi in se uskladi s cilji trajnosti mnogih podjetij. Poleg tega energetska učinkovitost strojev prispeva k njegovim zelenim poverilnim, saj zmanjšuje ogljični odtis, povezan s proizvodnjo cevi.
Napredne funkcije avtomatizacije
Linija za ekstruziranje cevi za votlo steno na voljo z naprednimi funkcijami avtomatizacije, ki povečujejo njegove zmogljivosti. Te funkcije vključujejo samodejne sisteme za hranjenje materiala, rezanje in zlaganje, ki zmanjšujejo potrebo po ročnem delu in povečujejo hitrost proizvodnje. Avtomatizacija zagotavlja tudi, da je proizvodni postopek bolj dosleden in natančen, kar vodi do večje kakovosti proizvodnje. Stroje je mogoče integrirati z drugimi avtomatiziranimi sistemi, kot so programska oprema za nadzor kakovosti in sistemi za upravljanje zalog, da ustvarite popolnoma avtomatizirano proizvodno linijo.
Delovno načelo linije za iztiskanje cevi iz votle stene
Najprej: hranjenje
Ko je plastika dodan v kovček, lahko vstopi v prostor vijačnega utora z lastno težo ali pod delovanjem prisilnega podajalnika in se potisne naprej pod potiskanjem roba vijaka. Če pa je koeficient trenja med materialom in kovinskim kovčkom prevelik ali pa je notranji koeficient trenja med materiali prevelik ali je stožčast kota kota premajhen, premostitveni in votli cev se bo postopoma oblikoval v kovču in material ne bo gladek. Ko tla vstopijo v utor, se bo ekstruzija prisiljena ustaviti ali izjemno nestabilno. Če je torej produktivnost ekstruzije nenormalno znižana ali ni izpuščena, je treba preveriti stanje hranjenja in celo spremeniti zasnovo koša.
Drugi: prevoz
Teoretično, ko plastika vstopi v utor vijaka, vsakič, ko se vijak vrti, bo vsa plastika nosila svinčeno naprej. Trenutno imenujemo hitrost prenosa 1. Vendar je za vsak vijak količina prevoza naprej odvisna od faktorja trenja FB plastike na sodu in faktorja trenja FS plastike na vijaku. Večja kot je FB ali manjša FS, količina trdne plastike, ki se bo prevažala naprej. Več. Številni poskusi so pokazali, da je koeficient trenja smole na kovino predvsem odvisen od temperature sistema in površinske hrapavosti kovine ali strukture in oblike sistema ter je povezan tudi s hitrostjo premikanja tlaka in materiala.
Tretjič: Stiskanje
Potrebno je potrebno, da se plastika med postopkom ekstrudira stisne. Najprej je plastika slab prevodnik toplote. Če pride do vrzeli med delci, bo neposredno vplival na njegov prenos toplote in tako vplival na hitrost taljenja. Drugič, le med delci pod tlakom se postopoma povečuje po dolžini vijaka. Plin se odvaja iz košarice. V nasprotnem primeru bo izdelek zaradi mehurčka v notranjosti postal pokvarjen ali odpadki. Na koncu višji sistemski tlak zagotavlja tudi, da je izdelek gostejši.
Obstajajo trije razlogi za pritisk na vijak:
1. v strukturi globina vijačnega utora postopoma postane plitvejša in material se postopoma stisne;
2. uporniški element, kot so plošča s cepilnimi ploščami, filtrirna mreža in glava, je nameščena pred glavico vijaka;
3. To je tlak po celotni dolžini vijaka, ki ga povzroča trenje materiala proti kovini. Manjši kot je križ - sekcijsko območje matrice, večji bo pritisk, najvišji tlak pa se bo premaknil proti nosu. Na splošno je tlačni vrh na sprednjem delu merilnega odseka ali hrbta stiskalnega odseka.
Četrtič: taljenje
Ko se tlak povečuje, premikajoča se trdna plastika še naprej stika in drgne ob ogrevano steno. Temperatura plastičnega materiala v bližini stene sode se še naprej povečuje, doseže tališče in tvori tanko plast soda na notranji steni sode. Po taljenju filma obstajata dva vira toplote za taljenje trdne plastike. Ena je prevodna toplota iz zunanjega grelnika sode, drugi pa striženje (notranje trenje), ki nastane v stopljenem filmu zaradi različnih hitrosti taline. Ko se taljenje napreduje, ko je debelina staljenega filma večja od vrzeli med vijakom in sodom, premikajoči se spiralni rob strga film staljeni film, ki tvori staljeni bazen pred napredovalnim spiralnim robom. Med postopkom taljenja postane staljeni bazen širši in širši, preostala trdna pa postane ožja in ožja, dokler končno ne izgine.
Peto: Mešanje
Med postopkom ekstrudiranja je pod visokim tlakom trden material na splošno stisnjen v gost trden čep. Ker ni relativnega gibanja med delci v trdnem čepu, se lahko meša le med plastmi taline z relativnim gibanjem.
Šesta: izpuh
V postopku ekstrudiranja je treba izpustiti tri vrste plinov, ena je zrak, ki je med delci, dokler hitrost vijaka ni previsoka, na splošno lahko ta del plina postopoma poveča pritisk iz odpusta. Ko pa je hitrost vrtenja previsoka, se material prehitro premakne naprej in plina morda ne bo mogoče popolnoma odpraviti, s čimer bi v izdelku tvoril mehurčke. Drugi plin je vlaga, ki jo material adsorbira iz zraka, ki pri segrevanju postane vodna para. In tretji je nekaj materialov znotraj plastičnih delcev, kot so nizka molekularna hlapna, nizka - talilni mehčalci itd. Šele ko se plastika tali, lahko ti plini uidejo površinski napetosti taline, vendar v tem času, ker so daleč stran od koša, ni mogoče odpustiti skozi kovček. V tem primeru je treba uporabiti odzračevalni ekstruder.
Reševanje pogostih težav v linijah za iztiskanje cevi za votle stene
Težave s hranjenjem materiala
Eden glavnih izzivov pri iztisnitvi cevi za votla stena je zagotavljanje doslednega hranjenja materiala. Težave s hranjenjem materiala lahko povzročijo neenakomerno ekstruzijo, kar vodi do dimenzijskih sprememb v ceveh. Pogosti vzroki težav s hranjenjem materiala vključujejo nepravilno kondicioniranje materiala, težave z oblikovanjem konja in neskladne stopnje pretoka materiala.
Rešitev
Za reševanje težav s hranjenjem materiala je ključnega pomena, da se surovina pravilno kondicionira na zahtevano temperaturo in vsebnost vlage pred vstopom v ekstruder. Optimizacija zasnove koša in izvajanje sistemov za spremljanje za ohranjanje doslednih hitrosti pretoka materiala lahko pomaga ublažiti težave s hranjenjem.


Taljenje in homogenizacija
Doseganje enotnega taljenja in homogenizacije materiala za vijuganje votle stene je bistvenega pomena za proizvodnjo visokih - kakovostnih cevi. Neustrezno taljenje ali slabo mešanje lahko povzroči neenakomerno porazdelitev aditivov in lastnosti, kar vodi do slabše kakovosti in zmogljivosti izdelka.
Rešitev
Za optimizacijo taljenja in homogenizacije je ključnega pomena, da natančno nadzorujete temperaturni profil znotraj ekstrudernega soda. To je mogoče doseči s prilagajanjem ogrevalnih in hladilnih con vzdolž dolžine sode, da se zagotovi pravilno taljenje in mešanje materiala. Poleg tega lahko vključitev mešalnih elementov, kot so vijaki ali statični mešalniki, izboljšajo homogenizacijo in porazdelitev materiala.
Die dizajn in umerjanje
Die igra kritično vlogo pri oblikovanju materiala za vijuganje staljenih votlih stene v želene dimenzije cevi. Težave z oblikovanjem ali umerjanjem matrice lahko povzročijo razlike v premeru cevi, debeline stene in površinskega zaključka, kar vodi do napak in težav z zmogljivostmi.
Rešitev
Zagotavljanje ustrezne zasnove in umerjanja matrice je bistvenega pomena za doseganje doslednih dimenzij cevi in kakovosti površine. To je mogoče doseči z natančnim oblikovanjem in optimizacijo geometrije matrice, vključno z vhodnimi in izhodnimi koti, dolžino zemlje in vrzeli. Redna kalibracija in vzdrževanje sklopa matrice sta potrebna, da se zagotovi natančen nadzor dimenzij cevi med ekstrudiranjem.
Hlajenje in velikost
Pravilno hlajenje in velikost ekstrudirane cevi sta ključnega pomena za nadzor njene dimenzijske stabilnosti in mehanskih lastnosti. Neustrezno hlajenje ali velikost lahko privede do vprašanj, kot so upogibanje, krčenje ali neenakomerna debelina stene, kar vpliva na splošno kakovost in zmogljivost izdelka.
Rešitev
Optimizacija postopka hlajenja in velikosti vključuje nadzor hitrosti hlajenja in vzdrževanje enakomernega hlajenja po obodu cevi. To je mogoče doseči z uporabo vodnih ali zračnih hladilnih sistemov z nastavljivimi stopnjami pretoka in temperatur. Izvajanje orodij za velikost natančnosti, kot so vakuum ali rokavi tlaka, lahko pomaga zagotoviti natančen nadzor dimenzij cevi med postopkom hlajenja.
Vzdrževanje linije ekstruzije
Redno vzdrževanje linije za ekstruziranje cevi za votle stene je bistvenega pomena za preprečevanje izpadov in zagotavljanje dosledne kakovosti proizvodnje. Zanemarjanje vzdrževanja lahko privede do okvare opreme, zmanjšane produktivnosti in povečanih stroškov proizvodnje.
Rešitev
Razvoj celovitega urnika vzdrževanja, ki vključuje rutinske preglede, čiščenje, mazanje in zamenjavo komponent, je bistvenega pomena za nemoteno delovanje linije ekstruzije. Vlaganje v tehnologije napovedovanja vzdrževanja, kot so analiza vibracij in toplotno slikanje, lahko pomaga prepoznati potencialne težave, preden se prerastejo v velike težave, kar zmanjšuje izpadanje in izgube proizvodnje.

Kaj je treba upoštevati, ko izberete linijo ekstrudiranja cevi za votle stene
Kakovost je glavna skrb na koncu trga. Če izključimo dejavnike surovin, lahko delovanje stroja od začetka do konca vpliva na kakovost in trajnost cevi. Mešanje v kovču mora biti učinkovito in temeljito, porazdelitev materiala pa mora biti enakomerna. Ker je PVC zelo občutljiv na temperaturo, morata biti cev natančna za uravnavanje plastizacije, mehanskih lastnosti in kakovosti izdelka. Nato morata biti hitrost in ročaj odvzema - enot natančne in stabilne, da se prepreči deformacija.
Proizvodna zmogljivost in učinkovitost je ključ do uspeha podjetja, usmerjenega v proizvodnjo -. Torej je v liniji iztisne cevi za vijuganje cevi za razmislek nekaj dejavnikov. Najbolj očitna je hitrost delovanja stroja, saj hitrejša proizvodnja, večja je učinkovitost. Drugi faktor je dolžina in število vijakov ekstruderja. Oblikovanje dvojnega vijaka lahko znatno poveča zmogljivost obdelave, saj lahko v določenem obdobju sprejme in obdela več mešanic. Obenem lahko daljši vijak prepreči škodljive učinke krajšega časa bivanja materiala v ekstruderju in daje bolj homogeno talino. Napredni krmilni sistemi, nadzorni senzorji in računalniški vmesniki so tudi pomembni, saj optimizirajo usklajevanje med različnimi deli proizvodne linije in delovno učinkovitostjo operaterjev.
Z integracijo inteligentne tehnologije, natančnih senzorjev in avtomatizacijo lahko celoten proizvodni odsek spremljate, upravljate in prilagodimo v resničnem - časa, kar zmanjša skupno porabo odpadkov in energije.
Ker so linije za ekstruziranje cevi za votle stene zelo tehnične in močno uporabljene, zanesljive in profesionalne po - podpora za prodajo lahko zagotovi veliko dodane vrednosti. Ko pride do napak na stroju, lahko Swift po - prodajna podpora zmanjša čas, potreben za popravilo, in tako zmanjša izgubo izpadov za stranke. Med vsakodnevnimi operacijami lahko odzivna in profesionalna po - prodajna ekipa strankam pomaga s tehničnimi nasveti pri izboljšanju učinkovitosti in življenjske dobe strojev, pri čemer izboljša dolg - terminski donosnost naložbe na liniji iztisnitve volilnih stenskih cevi.
Naša tovarna
Naša tovarna je strateško nameščena, le 30 minut stran od letališča in pristanišča.


Ultimate Guide Guide to Hollow Wall Wining Extresion Line
V: Kakšne so značilnosti linije za proizvodnjo votlih navijalnih cevi?
V: Kako učinkovito delovanje linije za iztiskanje cevi za vijuganje votlih stene?
V: Kakšno je mehansko načelo linije za iztiskanje cevi iz votle stene?
V: Kako deluje Extruder Extuder?
V: Kaj počne ekstruder?
V: Kakšna je razlika med ekstruderjem in strojem za oblikovanje vbrizgavanja?
V: Kako pogosto naj očistim cev?
V: Kakšen je postopek ekstruderja?
V: Kakšne so uporabe plastičnih strojev za ekstrudiranje v različnih panogah?
V: Kateri so glavni deli ekstruzijskega stroja?
Kot eden najbolj profesionalnih proizvajalcev in dobaviteljev linije za vijuganje volilnih stenskih cevi na Kitajskem nas predstavljajo kakovostni izdelki in dobra storitev. Bodite prepričani, da kupite prilagojeno linijo za ekstruziranje cevi za vijuganje votlih stenov po konkurenčni ceni naše tovarne.